Die konventionellen Verfahren im Überblick
Sägen ist das Standardverfahren für gerade Zuschnitte und einfache Gehrungen. Die Maschinen sind günstig, das Verfahren ist robust und überall verfügbar. Seine Grenze erreicht es bei Konturen: Ein Sägeschnitt trennt, er formt nicht.
Bohren ergänzt den Zuschnitt um Löcher. Jede Bohrung bedeutet aber Anreißen, Einspannen und Positionieren. Bohrungen in mehreren Rohrseiten oder in exakter Lage zueinander summieren sich schnell zu einem erheblichen manuellen Aufwand.
Fräsen liefert hohe Genauigkeit und eignet sich für komplexe Geometrien. Es ist aber auch der aufwendigste, teuerste und eingeschränkteste Weg, Rohre zu bearbeiten: lange Rüstzeiten, aufwendige Spannmittel und hohe Maschinenstundensätze – und gleichzeitig die Begrenzung durch den Bauraum der jeweiligen CNC-Maschine.
Und wie schneidet der Rohrlaser ab?
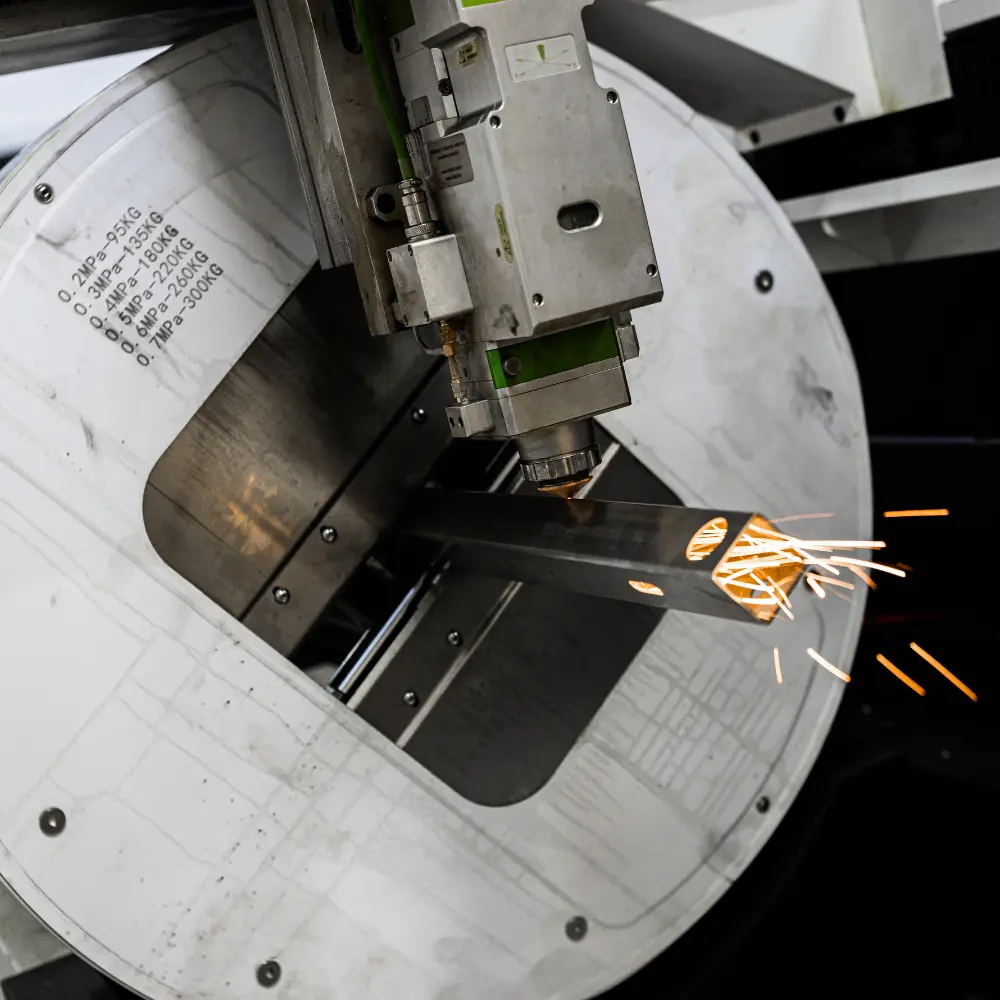
Beim Rohrlaserschneiden wird das Rohr eingespannt und der Laser bearbeitet Zuschnitt, Konturen, Bohrungen, Schlitze und Gehrungen in einem einzigen Arbeitsgang. Das berührungslose Verfahren erzeugt saubere, gratarme Schnittkanten, auch bei komplexen Konturen und Schrägschnitten, speziell für formgetreue Verbindungen zu anderen Rohren einer Baugruppe.
Dabei gibt es zwei Varianten:
- 2D-Rohrlaserschneiden: Der Schneidkopf steht stets im 90°-Winkel zum Rohr. Das Ergebnis sind präzise, senkrechte Schnitte, ideal für Standardanwendungen und wirtschaftliche Rohrkonstruktionen.
- 3D-Rohrlaserschneiden: Der Schneidkopf bewegt sich auf mehreren Achsen und schneidet Schrägen bis ±45°. So entstehen Gehrungen, Fasen und Schweißvorbereitungen ohne zusätzliche Bearbeitung.
Der Vergleich: Kosten, Genauigkeit, Komplexität
| Kriterium | Sägen | Bohren | Fräsen | Rohrlaser |
| Einfache, gerade Zuschnitte | sehr wirtschaft- lich | – | unwirt- schaftlich | wirtschaft- lich, v.a. bei Serien |
| Konturen, Schlitze, Aussparungen | nicht möglich | einge- schränkt | möglich, aufwendig | in einem Arbeitsgang |
| Gehrungen und Schräg- schnitte | einfache Winkel | – | möglich, aufwendig | bis ±45° (3D) |
| Lage- genauigkeit mehrerer Merkmale | gering | abhängig vom Anreißen | hoch | hoch, da eine Aufspan- nung |
| Rüst- und Neben- zeiten | gering | mittel | hoch | gering |
| Nacharbeit | oft Entgraten | oft Entgraten | je nach Bauteil | meist gering |
| Wiederhol- genauigkeit | abhängig vom Bediener | abhängig vom Bediener | hoch | hoch |
Was ist am günstigsten?
Es kommt auf das Bauteil an. Ein einfacher, gerader Zuschnitt ist per Säge kaum zu unterbieten. Sobald jedoch Bohrungen, Konturen oder Gehrungen hinzukommen, addieren sich bei konventionellen Verfahren Maschinenzeiten, Umspannvorgänge und Handarbeit. Der Rohrlaser bündelt diese Schritte. Die Kosten pro Teil sinken, besonders bei komplexen Geometrien und wiederkehrenden Stückzahlen.
Was ist am genauesten?
Die Fräse erreicht bei Einzelmerkmalen sehr enge Toleranzen. Beim Rohrteil entscheidet aber oft nicht das einzelne Maß, sondern die Lage aller Merkmale zueinander. Hier spielt der Rohrlaser seine Stärke aus: Weil alles in einer Aufspannung entsteht, entfallen die Fehlerquellen durch Umspannen und Anreißen. Die Teile sind reproduzierbar identisch.
Bedeutet das, dass sich Sägen und Fräsen erledigt haben?
Nicht unbedingt. Nicht das Verfahren entscheidet, sondern das Bauteil. Die Säge bleibt die richtige Wahl für schlichte Ablängungen. Die Fräse behält ihren Platz, wenn Funktionsflächen mit besonders engen Toleranzen oder Passungen gefordert sind. Beides lässt sich übrigens kombinieren: Der Rohrlaser fertigt die Kontur, eine anschließende Bearbeitung veredelt kritische Stellen.